Силиконовые формы для компаунда
Оснастка, с которой начинается изолятор.

Многоместные формы для трансформаторных изоляторов: проектирование геометрии, мастер-модели и подготовка к автоклавному процессу.
Обсудить похожий проект ↗Быстро3Д — студия прототипирования
Подольск · ПриТЯГАтельный Завод · от 1 штуки
Здесь форму проектируют вокруг производственного процесса. Важны не только размеры будущего изолятора, но и способ заполнения, опора формы, извлечение отливки и размещение оснастки в оборудовании. Поэтому чертёж детали и условия заливки обсуждаем вместе.
История проекта в деталях
Изготовление силиконовых форм и оснастки для заливки компаунда
В рамках инженерного проекта была выполнена разработка и изготовление силиконовых форм и технологической оснастки для заливки компаунда. Решение предназначено для производства изоляторов, применяемых в трансформаторах, с последующей обработкой в автоклаве.
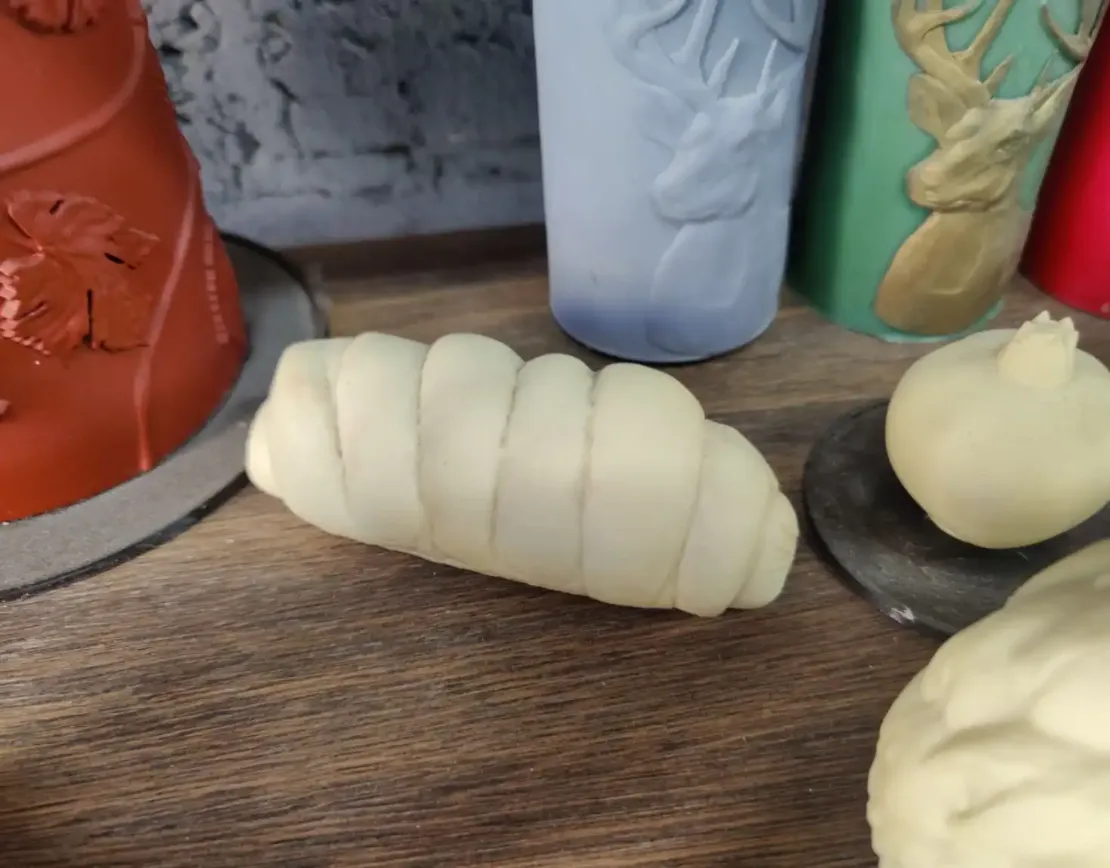
Силиконовые формы для автоклавной заливки компаунда в производстве трансформаторных изоляторов.
Задача проекта
Производственная задача заключалась в создании форм, которые обеспечивают:
- точную геометрию изделий;
- стабильное качество отливки;
- устойчивость к температуре и давлению в автоклаве;
- возможность многократного использования без потери свойств.
Концепция решения
Для заливки был выбран метод использования силиконовых форм, изготовленных по индивидуальному проекту.
Силикон позволяет:
- точно передавать геометрию изделия;
- легко извлекать отливку без повреждений;
- работать с компаундами различной вязкости;
- выдерживать циклы нагрева и давления в автоклаве.
Этапы реализации
1. Проектирование оснастки
Была разработана конструкция форм с ячейками под серийную отливку деталей. Учтены:
- толщина стенок;
- система заполнения компаундом;
- равномерное распределение материала;
- удобство установки и фиксации в автоклаве.
2. Изготовление мастер-моделей
Для получения силиконовых форм были подготовлены мастер-модели, обеспечивающие точную геометрию будущих изоляторов. Геометрия оптимизирована для минимизации дефектов при заливке.
3. Изготовление силиконовых форм
На основе мастер-моделей изготовлены многоместные силиконовые формы. Конструкция позволяет производить сразу несколько изделий за один цикл, повышая эффективность процесса.
4. Подготовка к автоклавной обработке
Формы адаптированы под условия автоклавного процесса этого проекта. Стабильность формы и повторяемость отливки оценивают в согласованном диапазоне температуры и давления; для другого режима совместимость проверяют отдельно.
Результат
В результате проекта были получены:
- надёжные силиконовые формы для серийной заливки компаунда;
- стабильное качество изоляторов без дефектов;
- оптимизация производственного процесса;
- снижение потерь материала и времени на доработку изделий.
Решение успешно применяется для изготовления компонентов трансформаторов и может масштабироваться под другие задачи электро- и промышленного производства.


Что согласовать до изготовления оснастки
Начинаем с чертежа или образца изолятора. Выделяем посадочные поверхности, допустимые отклонения и участки, на которых нежелательны следы разъёма. Если детали должны работать в сборке, полезно показать ответную часть: одинаковый внешний размер ещё не описывает все требования к сопряжению.
Отдельно обсуждаем конкретный компаунд: его рабочее время, вязкость, режим отверждения и взаимодействие с материалом формы. Для автоклавного процесса нужны реальные значения температуры, давления и продолжительности цикла. Применимость выбранного силикона проверяют для этих условий, а не для автоклавов вообще.
Число ячеек выбираем под нужный выпуск и удобство работы оператора. Большая форма должна оставаться удобной при переносе, заполнении и извлечении. При необходимости в проект закладывают поддерживающую оснастку, чтобы гибкая форма сохраняла положение в рабочем цикле.
Первую отливку используют для проверки геометрии и технологичности. Требования к электрическим характеристикам изолятора относятся к конечному изделию: одна только форма не заменяет контроль материала и испытания продукции. Условия приёмки согласуем с заказчиком до изготовления.
Что прислать
для обсуждения
Не обязательно готовить полное техническое задание. Начните с фотографии, эскиза или образца — уточним недостающие данные вместе.
Написать Евгению ↗- Чертёж изолятора или образец и ответная деталь
- Марка компаунда и технологический режим
- Количество изделий за цикл и планируемый выпуск
- Размер рабочего пространства и способ фиксации
- Критерии приёмки первой отливки
Перед заказом
Можно заказать одну форму?
Да, работаем от одной штуки. Для новой геометрии можно начать с одной формы и согласованного пробного цикла, затем обсуждать комплект для производства.
Подойдёт ли форма под любой компаунд?
Совместимость зависит от состава и условий работы. Пришлите сведения о материале и режиме: по ним подберём конструкцию и обсудим проверку.
Что останется для повторного заказа?
Состав передаваемых материалов, хранение модели и условия повторного изготовления согласуем в заказе. Геометрию и версию оснастки полезно зафиксировать вместе с результатами первой заливки.
Продолжить знакомство

Формы и оснастка для парафиновых изделий ↗
Прямоугольные ячейки, круглые заготовки и собственная оснастка. Показываем модели, чертежи и формы из одного производственного сюжета.
Формы для колец из эпоксидной смолы ↗
Проектирование кольца, фотополимерная печать оснастки и формы для небольших серий украшений с пигментами и декоративными включениями.
Пельмень из эпоксидной смолы ↗
Прозрачная голубая скульптура продолжает серию Пельменя: цифровая модель, форма для литья и выразительный материал меняют восприятие одного образа.